


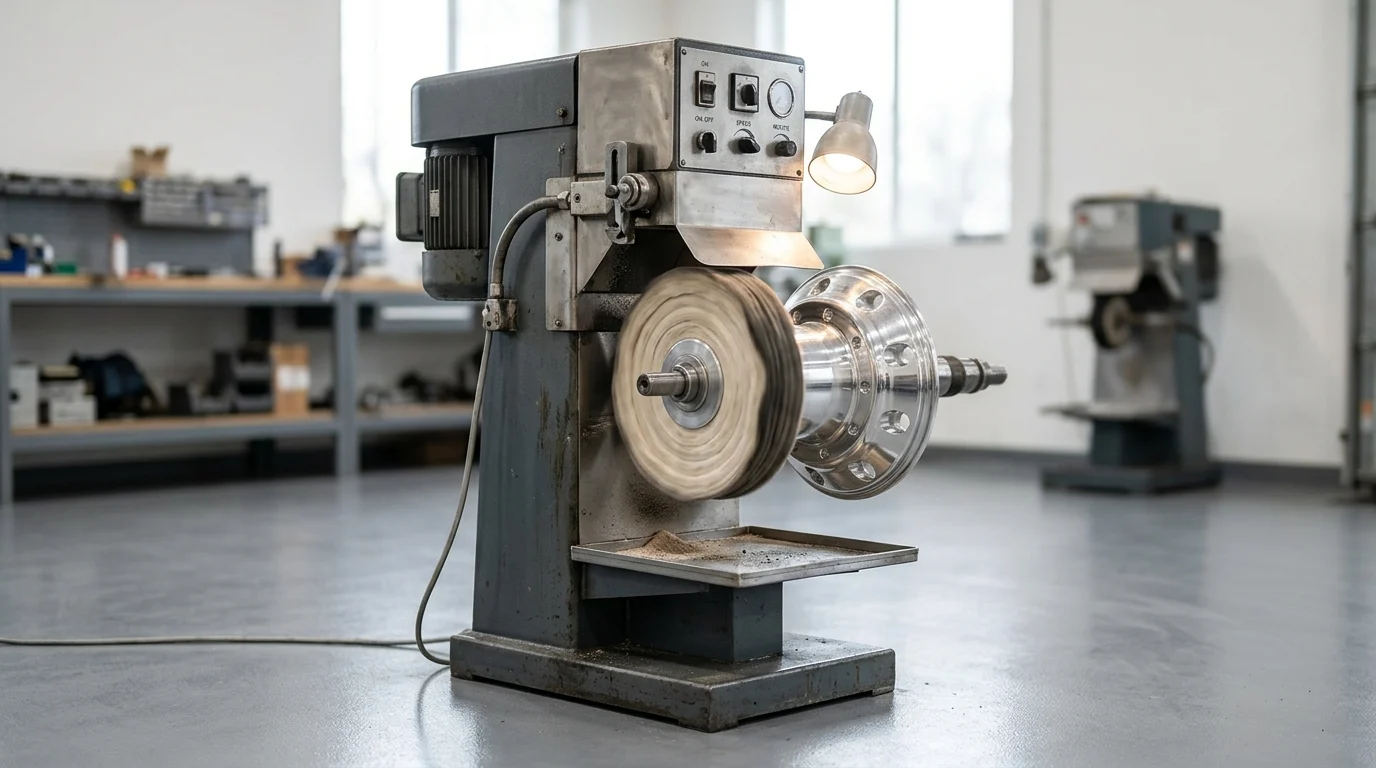
完美的輪圈表面光潔度並非在拋光台上就能實現,而是始於正確的自動化拋光策略。對於使用鍛造或鑄造鋁輪轂的製造商而言,錯誤的設備會耗費大量工時,降低公差,甚至將優質坯料變成廢品。然而,合適的系統可以將循環時間縮短至 30-45 分鐘,同時實現接近鏡面效果的表面粗糙度。本指南將解釋如何評估… 輪圈拋光機 從振動和離心系統到機器人拋光單元,各種選擇,注重產量、表面光潔度一致性、安全性,以及功能性輪轂表面和裝飾性輪轂中心之間的關鍵區別。
為什麼選擇合適的輪圈拋光機至關重要
選擇合適的輪轂拋光機是一項至關重要的採購決策,它直接影響表面品質、生產效率和操作安全。在此背景下,明確功能性輪圈(具有嚴格的公差、中心孔和對車輛安全至關重要的輪轂螺母座)與裝飾性輪圈中心(多片式輪轂的美觀表面)之間的區別至關重要。兩者都需要精確的機械研磨,才能將鑄造或鍛造的毛坯加工成高價值的零件,但它們不同的幾何形狀和表面處理要求決定了所需的特定設備類型。由於功能性輪圈具有關鍵的配合面,因此如果沒有保護性遮蔽或二次加工來恢復公差,整體振動拋光或離心拋光可能並不適用於這些區域。最終,所選設備決定了整條精加工線的運作效率。
對生產效率和成品品質的影響
設備能力與生產效率之間有顯著相關性。手工加工一個標準的鍛造鋁合金輪圈可能需要耗費數小時的密集勞動。相比之下,部署一台… 工業振動輪轂拋光機 或者,多軸機器人單元可以將每個加工中心的循環時間縮短至 30 至 45 分鐘。吞吐量的顯著提升使工廠能夠有效率地擴展營運規模。在最佳條件下,使用合適的介質,這些機器可以實現接近 0.05 µm 或更低的典型粗糙度平均值 (Ra)——前提是特定的合金、機器和工藝條件都經過精確調整——從而為真正的鏡面拋光奠定基礎。
規格不符設備的風險
部署規格不符的設備會為生產帶來嚴重的安全隱患。結構剛度或馬達扭力不足的機器在重載下容易發生故障,導致接觸壓力不均勻。這種不均勻性會在輪轂表面表現為「橘皮紋」、微刮痕或尺寸變形。在高價值製造中,由於局部過度拋光而報廢鍛造坯料是一個代價高昂的錯誤。此外,不合格的機械設備往往無法滿足嚴格的品質要求。 ISO 標準,或區域性同等認證,例如 CE 和 UL,用於保障結構完整性和一般工作場所安全。如果工業通風設備缺乏合適的防護罩或整合能力,規格不符的設備會使操作人員暴露於有害顆粒物中,並顯著增加設施的責任風險。
專業輪圈拋光機的定義是什麼?
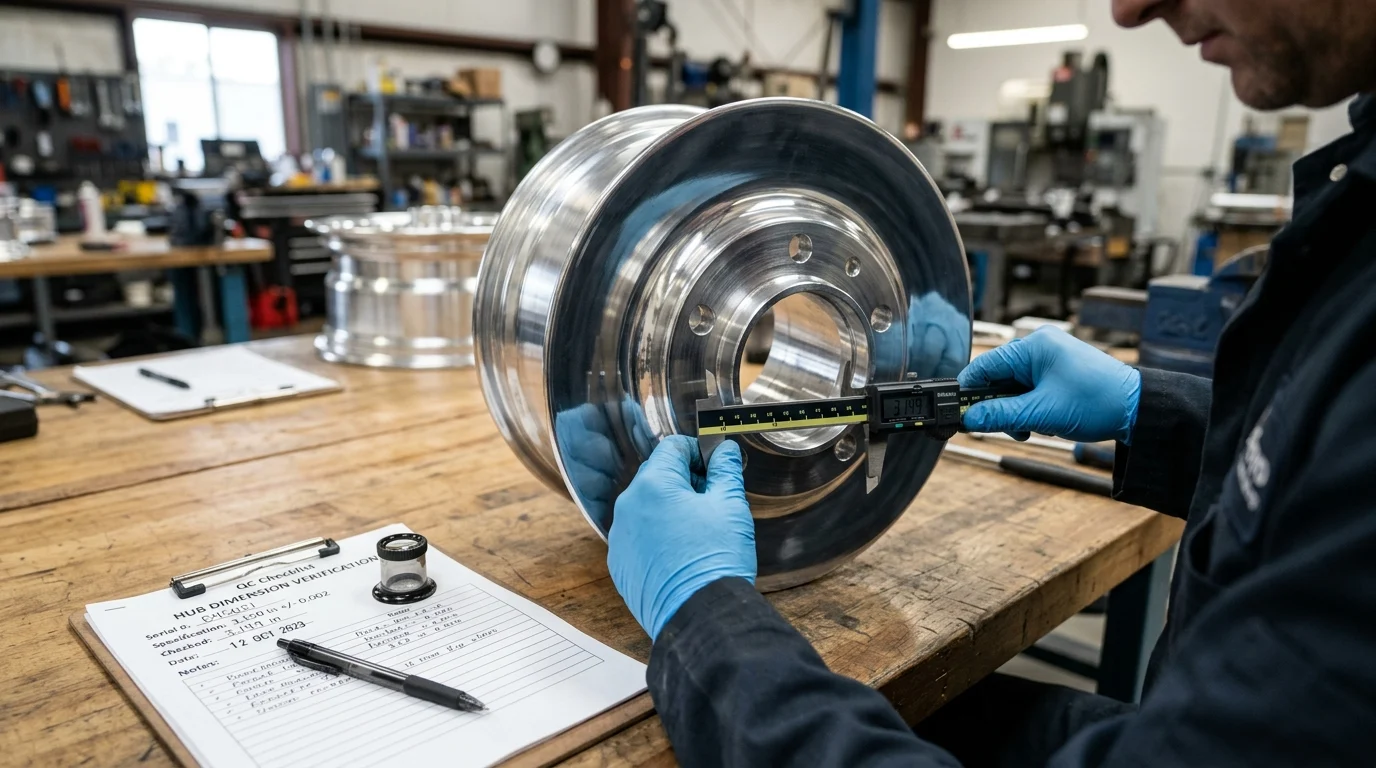
專業級輪轂拋光機專為連續工業作業而設計,其與輕型商用拋光機的區別在於其先進的運動學、可程式邏輯控制器 (PLC) 和旨在吸收高頻振動的重型結構框架。
常見機器類型
該行業主要依賴三種架構:振動盤式拋光機、離心盤式拋光機和 機器人拋光單元振動式打磨機利用裝滿陶瓷或高密度塑膠介質的料槽,以通常每分鐘 1500 至 3000 次的頻率振動,輕柔地打磨輪轂表面。離心式打磨系統能量更高,可將循環時間縮短高達 40%,但需要更精確的介質控制。採用六軸關節的機器人單元,能夠對複雜的輪轂幾何形狀或獨立的多片式輪轂中心進行最高程度的控制,但需要豐富的程式設計經驗。
| 機器架構 | 典型循環時間(22吋輪圈) | 設定複雜度 | 最佳應用 |
|---|---|---|---|
| 振動碗 | 45-60分鐘 | 低的 | 大批量標準幾何形狀 |
| 離心盤 | 20-35分鐘 | 中等的 | 鍛造坯料的快速加工 |
| 六軸機器人單元 | 30-50分鐘 | 高的 | 複雜的輪轂輪廓或多片式輪轂中心 |
相容的輪組材料和幾何形狀
所選機器必須能夠適應產品線的特定冶金製程。鋁合金(包括 鑄造 A356 與鎂或鋼相比,鍛造的 6061-T6 鋁合金對磨料的反應不同,需要客製化磨料選擇和製程設定。
與材料方面的考慮不同,機器的有效載荷和尺寸範圍必須與生產批次的實際尺寸相符。 專業設備 通常支援直徑從 14 吋到 26 吋甚至 30 吋的輪轂和車輪中心。主軸承重能力通常超過 150 公斤,足以應對重型商用輪轂或定制的多片式車輪中心,而不會影響軸承的完整性。
關鍵規格對比
註:本指南中提及的具體性能指標(例如轉速、接觸壓力、氣流、表面粗糙度、光澤度單位和價格)均為行業通用基準值。實際數值會因具體的機器結構、合金成分、初始坯料狀態和供應商而異。
採購工程師必須嚴格評估機器資料表,忽略行銷宣傳,評估決定拋光效果和機器壽命的核心機械和電氣規格。
主軸功率、速度控制和接觸壓力
拋光性能的主要驅動因素是主軸或驅動馬達。工業拋光機通常配備功率範圍為 5 kW 至 15 kW 的電機,並搭配變頻驅動器 (VFD),以實現 500 至 3,000 RPM 之間的精確轉速調節。接觸壓力,無論是透過氣缸或先進的伺服馬達進行控制,都必須能夠動態調節。接觸壓力通常在 20 至 50 PSI 之間,作用於輪圈表面,這有助於確保均勻去除材料,同時避免產生可能導致合金變形的局部過熱。
手動與自動機器評判標準
手動系統和全自動系統之間的選擇取決於控制介面的功能。配備人機介面 (HMI) 的先進 PLC 允許操作員存放多達 100 個不同的拋光配方。這些配方規定了循環時間、轉速和介質添加間隔,從而有效地消除了操作員的主觀因素。雖然手動機器的初始投資較低,但具有配方記憶功能的自動系統可以簡化輪轂型號更換時的設定時間,並確保無論操作員的技能水平如何,都能獲得可重複的拋光品質。
磨料、化合物和除塵
機器的耗材管理能力與其機械運動同等重要。專業系統配備自動漿料計量泵,可注入精確量的液體化合物,以潤滑介質並懸浮去除的顆粒物。
同樣重要的是整合可靠的除塵系統。乾式拋光階段會產生高可燃性的鋁粉塵。因此,機器必須與經過認證的濕式除塵器連接,這是至關重要的安全要求。需要明確的是,濕式除塵器的設計目的是安全地捕獲乾燥的可燃粉塵,而不是抽取濕式拋光漿料。雖然所需的風量會隨機器尺寸而變化,但基準風量通常約為 2,500 CFM(立方英尺/分鐘)。適當的除塵系統可確保設施符合特定區域標準,例如美國的 OSHA/NIOSH 通風要求,以及爆炸性粉塵指令,如歐盟的 ATEX 或美國的 NFPA 484。請注意,NFPA 和 ATEX 合規性涉及整個除塵系統和設施佈局,而不僅僅是機器介面。
如何驗證機器性能
在最終確定購買之前,設備必須經過嚴格的工廠驗收測試 (FAT) 和現場驗收測試 (SAT)。至關重要的是,這些測試應使用買方本身的坯料和生產條件進行。驗收標準(包括明確的返工和報廢條款)必須直接寫入購買合同,以確保責任落實。
樣品測試和表面粗糙度檢查
驗證首先要處理代表產品目錄中最具挑戰性幾何形狀的樣品輪轂。由於拋光本身會磨損金屬,因此可能會無意中改變孔徑、跳動量,甚至影響零件的疲勞或殘餘應力狀態。因此,驗收測試必須包含嚴格的尺寸驗證,而不僅僅是光澤度或粗糙度檢查。工程師必須使用接觸式或非接觸式輪廓儀測量多個區域的表面粗糙度,包括中心孔、螺帽孔和主輪轂端面。成功的測試應證明所有區域的 Ra 值均勻降低,且不會磨圓關鍵的銳利設計線或改變同心度公差(通常要求跳動量保持在 0.005 英吋以內)。
鏡面拋光結果的驗收指標
僅憑目視檢查不足以驗證鏡面拋光效果;必須採用定量指標。使用光澤度計,在60度測量角度下,裸露拋光鋁材的真正鏡面拋光效果可以達到95光澤單位(GU)以上,但這只是一個示例性目標值,很大程度上取決於具體的合金和工藝條件。此外,汽車輪圈鋁材很少保持裸金屬狀態。大多數輪圈在拋光後都會塗覆透明塗層、陽極氧化或其他保護層。驗收規範必須明確定義目標指標是針對塗層前的裸露拋光金屬,還是針對塗層後的最終外觀,因為塗層會改變最終的光澤度和紋理。
缺陷率(包括凹坑、陰影或介質衝擊痕跡)通常會在至少 50 個輪轂的初始試生產中進行評估。然而,買家應注意,50 個輪轂的試生產通常不足以從統計角度驗證嚴格的
| 驗證指標 | 目標值範例(取決於合金) | 測量儀器 | 測試頻率(範例) |
|---|---|---|---|
| 表面粗糙度(Ra) | 輪廓儀 | SAT考試期間的每一批學生 | |
| 光澤度 | > 95 GU(60° 時) | 光澤度計 | 十分之一的輪轂 |
| 尺寸跳動 | 小於 0.005 英寸 | 千分錶 | 拋光後品質保證 |
| 缺陷率/返工率 | 視覺/自動化光學 | 持續追蹤 |
維護通道和操作人員要求
長期可行性很大程度上取決於維護的便利性和操作人員的人體工學設計。評估關鍵易損件的平均故障間隔時間 (MTBF);例如,優質主軸軸承的 MTBF 通常超過 10,000 個運轉小時。此外,也要評估日常維護所需的時間。理想情況下,介質更換和刀具更換應不超過 15 至 20 分鐘,以確保維護計畫不會嚴重影響生產效率。
如何做出最終購買決定
最終的採購決策需要對總擁有成本 (TCO) 進行全面分析,權衡初始資本支出與預期的營運節省、供應商可靠性和未來生產需求。
成本、耗材和人力節省
專業輪轂拋光機的資本支出差異很大——從基本振動系統的約 2 萬美元到全集成機器人單元的 15 萬美元以上不等,具體取決於製造商和功能配置。然而,投資報酬率的計算必須高度重視人力成本的節省和耗材效率。自動化系統可大幅減少人工拋光工作量,在高產量工廠中,通常可在 12 至 18 個月內收回成本。此外,還應評估研磨介質的損耗率;在最佳配置下,高效的機器可以將研磨介質的損耗率控制在每循環 2.0% 以下(具體數值取決於研磨材料類型和製程強度),從而顯著降低持續的耗材支出。
供應商支援、保固、合規和物流
如果沒有可靠的供應商支持,技術規格幾乎沒有任何價值。買家必須核實設備是否具備必要的區域認證,例如歐洲的 CE 認證或北美的 UL 認證。評估供應商專有備件的供應鏈穩定性;國際物流和關稅-這些因素通常會受到…的影響。 世貿組織 貿易框架會對交貨時間和總營運成本產生重大影響。涵蓋零件和人工的全面保固期至少為 12 至 24 個月,應作為採購合約中不可協商的條款。
何時需要客製化設備
雖然現成的機器能夠滿足大多數售後市場和OEM廠商的需求,但在特定的操作參數下,客製化設計的設備就顯得尤為重要。例如,加工超大型商用卡車輪或專有的多片式航太輪轂中心的設備通常需要客製化的主軸設計和更大的工作範圍。此外,如果拋光工序要整合到配備機器人上下料的全自動無人值守生產線中,那麼為客製化PLC整合和輸送機同步投入額外的成本就成為一項策略性需求。
買方決策矩陣:
- 低銷量/預算有限: 手動振動式拋光機是標準合金拋光的入門門檻最低的設備。
- 高容量/標準輪轂: 自動化振動式或離心式圓盤式機器可最大限度地提高產量並節省人工。
- 複雜幾何形狀/高級表面處理: 六軸機器人單元 對於複雜的輪轂面、多件式中心以及嚴格的公差要求而言,它們是必不可少的。
重點總結
- 根據零件類型選擇合適的拋光機,因為功能性輪圈需要比裝飾性輪圈中心更嚴格的保護,包括輪圈孔、輪圈座和配合面。
- 使用工業振動、離心或機器人設備,將典型的手工精加工工作時間從數小時縮短到每個輪轂約 30-45 分鐘(製程優化後)。
- 要達到 Ra 0.05 µm 左右的鏡面拋光效果,需要控制介質選擇、機器剛性、接觸壓力、合金相容性和可重複的循環參數。
- 避免使用規格不足的機器,因為扭矩或框架剛性不足會導致橘皮紋理、微划痕、尺寸變形和昂貴的鍛造毛坯廢料。
- 在批准拋光系統之前,請評估其安全特性,例如外殼、通風整合以及是否符合相關的 ISO、CE 或 UL 要求。
- 對於複雜的輪轂幾何形狀或多片式輪轂中心,當可程式路徑控制和可重複的表面品質比低設定複雜性更重要時,請選擇機器人拋光單元。
常見問題解答
哪一種輪圈拋光機最適合鏡面拋光輪圈?
這取決於輪轂幾何形狀和生產量。振動拋光機適用於批量精加工,離心式拋光系統可縮短加工週期,而六軸機器人拋光單元則能為複雜的輪轂中心和精密表面提供最佳控制。
輪圈拋光機能達到 Ra 0.05 µm 的表面粗糙度嗎?
是的,在最佳化條件下可以實現。合金、磨料、研磨劑、接觸壓力、循環時間和機器剛度都會影響能否達到鏡面級Ra值(接近0.05 µm)。
自動輪圈拋光通常需要多長時間?
與人工數小時相比,採用適當規格的工業振動或機器人拋光裝置可將輪轂精加工週期縮短至每個輪轂約 30-45 分鐘。
振動拋光機對功能正常的輪圈安全嗎?
可以,但關鍵孔、凸耳座和配合面可能需要遮蔽或後續加工。如果拋光過程控制不當,整體拋光可能會改變公差。
製造商何時應該選擇機器人拋光單元?
當零件具有複雜的幾何形狀、嚴格的表面光潔度一致性要求或高價值表面時,應選擇機器人單元,因為可重複的壓力、路徑控制和可程式自動化至關重要。