


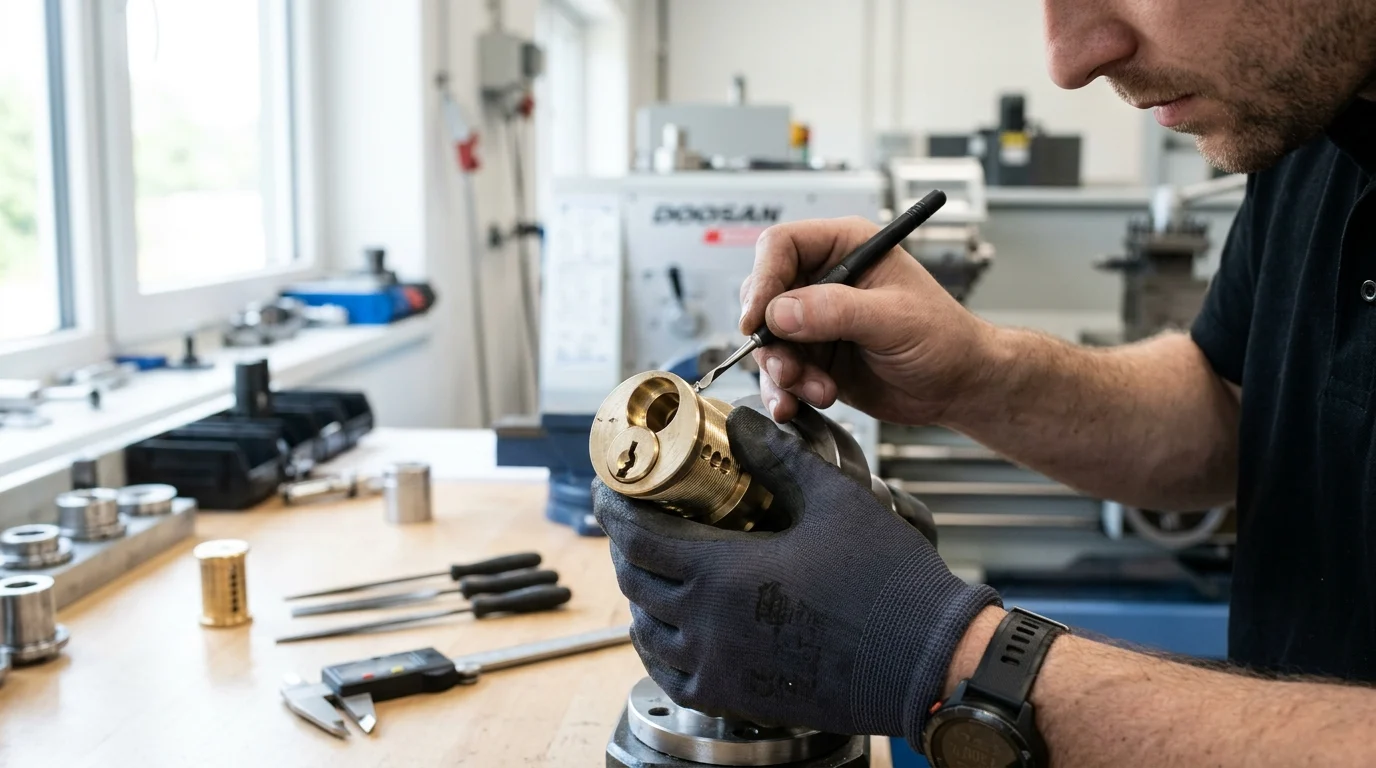
門鎖製造正從簡單的機械硬體轉向精密機電安全組件,這種轉變提高了每個邊緣、孔洞和鎖舌表面的品質標準。智慧鎖整合了微型馬達、光學感測器、齒輪傳動裝置和高精度活動部件,即使是微小的毛邊也可能影響性能或引發代價高昂的缺陷。對於年產量達數十萬台的製造商而言,手工精加工已不足以滿足現代品質要求。本文將探討其原因。 自動去毛刺 在門鎖產業中,哪些組件最需要關注,以及明確的邊緣標準如何幫助提高可靠性、一致性和生產效率,都變得至關重要。
門鎖去毛邊需求為何上升
全球向機電式門禁系統的轉型從根本上改變了門鎖五金的製造模式。隨著機械式彈珠鎖系統與數位致動器的融合,門鎖去毛邊的需求激增,這主要是由於對精度的絕對要求。 自動去毛刺 不再是次要的加工步驟;它是決定最終組裝功能可行性的製造關卡。
更高的產量和品質預期
商業和住宅安防產業正經歷前所未有的規模擴張,一級硬體製造商的單廠年產量通常已超過50萬至100萬件。在如此龐大的規模下,傳統的手工精加工工藝會造成嚴重的生產瓶頸。此外,可接受的缺陷率也大幅下降。業界領先的原始設備製造商(OEM)現在通常將缺陷率目標設定在50 PPM(百萬分之五)以下——而如果僅依靠手工工具去毛邊的主觀一致性,這一目標幾乎無法實現。
智慧鎖的複雜性和更嚴格的公差
智慧鎖將微型馬達、光學感測器和複雜的齒輪傳動裝置直接整合到傳統的重型鎖舌上。這種融合要求內部運動部件的尺寸公差必須嚴格控制在±0.015毫米以內。即使是0.02毫米的微小毛刺,也可能在運行過程中脫落,導致電動鎖舌卡住或光學編碼器受阻。為了符合國際品質標準,製造商必須徹底消除這些微小毛刺,以確保電池供電鎖具的長期可靠性。
去毛邊需求最高的部件
外部鎖面只需進行外觀修飾,而內部活動部件則需要最高程度的功能性和精確度的去毛邊處理。黃銅鎖芯、鋅合金壓鑄齒輪箱、304不銹鋼鎖舌板和硬化鋼鎖銷是主要處理對象。具體而言,沖壓鋼鎖舌的剪切邊緣和CNC加工黃銅鎖芯內部的交叉孔是幾何形狀上最敏感的區域,毛刺去除與鎖具的觸感順滑度和防撬性能直接相關。
自動去毛邊對鎖具組件的意義
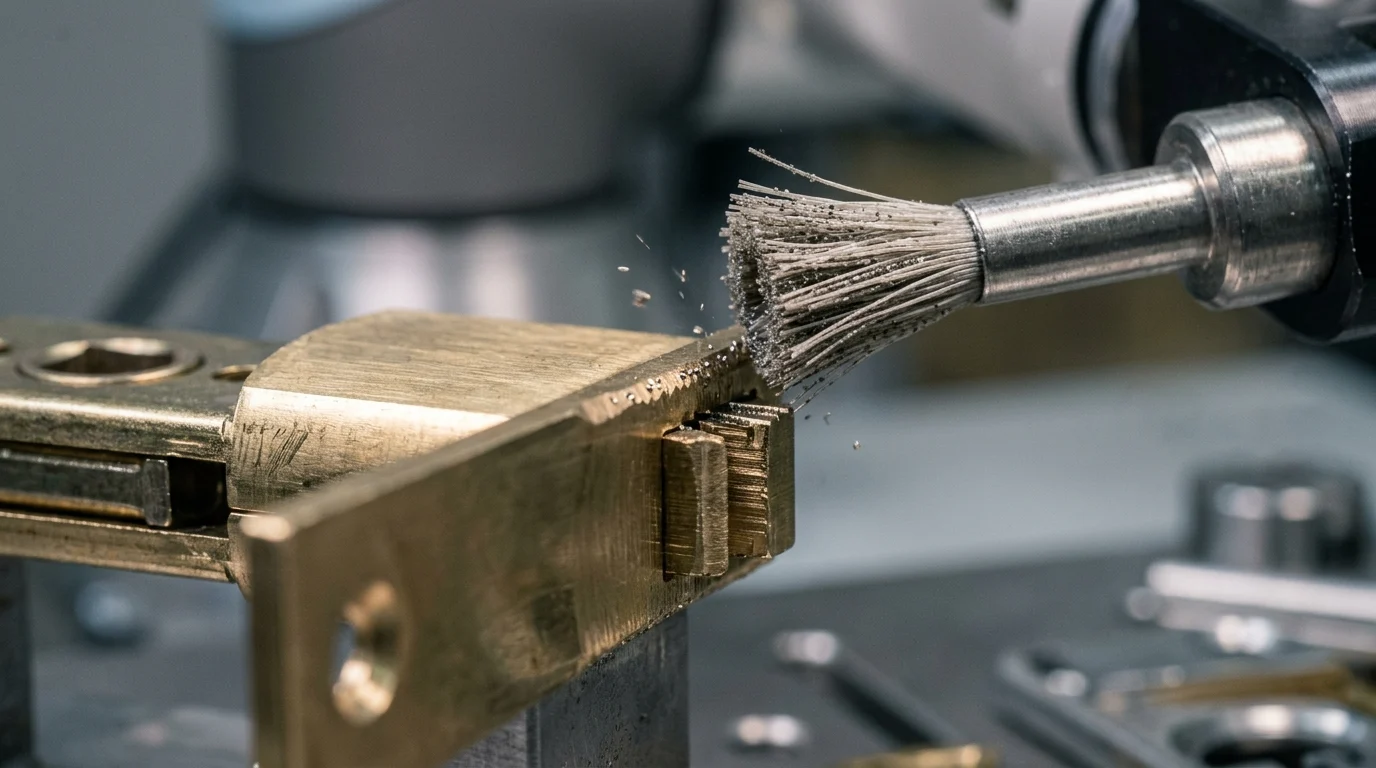
向自動化去毛邊過渡需要從定性的目視檢查轉向可重複、可量化的邊緣輪廓分析。對於門鎖部件而言,定義成品邊緣是設計自動化解決方案的第一步。
界定可接受的毛邊和邊緣斷裂
在精密硬體製造中,工程圖面上必須明確定義可接受的邊緣狀態。標準規範通常要求邊緣倒角半徑為 0.05 毫米至 0.20 毫米,以確保去除尖銳缺陷而不改變零件的基本幾何形狀。自動化系統經過編程,能夠一致地實現這些特定的邊緣半徑,從而消除了以往「去除所有尖銳邊緣」的模糊標註,避免了過度加工的發生。
沖壓、鑄造和數控加工中常見的毛邊來源
不同的製造過程會產生不同的毛邊形態。高速沖壓沖壓板通常會產生高度超過 0.1 毫米的易碎毛邊和捲邊。鋅和鋁 壓鑄工藝廣泛用於鎖體和把手的模具,在加工過程中會留下分型線毛刺,其大小通常為0.05毫米至0.15毫米,具體數值取決於模具磨損情況。同時,黃銅鎖芯的數控加工會在鑽孔銷腔的交會處產生複雜且難以去除的毛刺,需要特定的機械或研磨方法才能去除。
手工去毛邊不一致所造成的品質風險
依靠人工去毛邊會帶來嚴重的品質風險,主要原因是操作人員疲勞和施力不均。不一致的人工倒角可能會無意中擴大銷腔,導致鑰匙間隙過大或破壞鎖的剪切線。在某些情況下,僅因過度倒角或遺漏內部毛刺,依賴人工精加工的工廠的廢品率就可能飆升至 3% 至 5%。自動化去毛邊透過對每個零件應用統一的機械輪廓來降低這些風險。
如何比較自動去毛邊技術
選擇合適的自動化去毛邊技術需要對機械能傳遞、介質類型以及鎖具部件的特定幾何形狀進行系統分析。沒有任何一種單一技術能夠滿足所有五金件表面處理需求。
關鍵流程比較標準
比較時 自動化解決方案營運經理和製造工程師必須評估生產週期、耗材成本、資本支出 (CapEx) 和表面粗糙度 (Ra) 的改進。一條大批量沖壓生產線可能優先考慮快速的生產週期(例如,每個零件少於 15 秒)和連續生產,而生產高安全性黃銅氣缸的加工單元可能優先考慮內邊緣精度,並力求滑動表面的 Ra 值小於 0.4 µm,因此需要更長的生產週期。將這些技術規格與營運目標相結合,可以確保所選系統與更廣泛的業務目標保持一致。
機器人刷磨、振動拋光和磨料流選項
機器人刷磨利用配備尼龍或鋼絲磨輪的多軸關節臂,提供可編程的方向性力控制,非常適合處理鎖把手等複雜的外部幾何形狀。振動拋光是一種批量精加工工藝,將零件浸入陶瓷或塑膠介質中,對於銷釘和鎖芯等小型零件的大批量加工而言,成本效益極高。磨料流加工 (AFM) 將黏彈性磨料聚合物擠出到內部空腔中,使其成為拋光複雜鎖芯交叉孔的首選方法。
將技術與零件幾何形狀和材料相匹配
將技術與組件相匹配對於優化生產效率和邊緣品質至關重要。此外,值得注意的是,高安全性鎖具組件通常需要多階段(混合式)精加工流程。製造商可能不會依賴單一的自動化步驟,而是採用順序去毛邊方法,例如先進行振動拋光,然後再進行其他工序。 定向機器人刷牙——為了達到必要的邊緣品質。下表概述了現代鎖具製造中典型的對齊方式和關鍵限制。
注意:所給出的 Ra 值和循環時間是代表性範圍;實際結果很大程度取決於介質類型、零件幾何形狀和特定設備型號。
| 科技 | 最佳鎖定組件 | 相容材料 | 目標 Ra (µm) | 主要局限性 |
|---|---|---|---|---|
| 機器人刷牙 | 外側把手,護板 | 黃銅、鋅、不銹鋼 | 0.4 - 0.8 | 前期資本支出高;難以到達深層內部交叉孔。 |
| 振動拋光 | 翻蓋銷,小型鎖扣 | 黃銅,硬化鋼 | 0.2 - 0.6 | 將所有邊緣均勻磨成圓角;無法針對特定內部毛邊進行處理。 |
| 磨粒流(AFM) | 汽缸塞,十字孔 | 黃銅、鎳銀 | 循環時間較慢(45-90秒);耗材成本較高。 | |
| 離心盤 | 沖壓式撞擊板 | 鋼,304不銹鋼 | 0.5 - 1.0 | 精密部件或外觀部件有部件間碰撞風險。 |
如何建構穩定的門鎖去毛邊工藝
實施自動化去毛邊硬體只是解決方案的一部分;建立穩定、可重複的流程需要對上游變數進行嚴格控制和嚴格的檢驗規程。
建立毛邊圖和零件分類系統
一套完善的自動化流程始於全面的毛邊圖譜。這包括根據毛刺根部厚度和位置對其進行分類。例如,1 類微毛邊(根部厚度
管理週期時間、換型和上游製程變異
高產量鎖具裝配線以嚴格的節拍時間運行,通常要求每 10 到 15 秒交付一個成品零件。自動化去毛邊單元不僅要滿足此週期時間要求,還要適應上游製程的變化。隨著切削刀具的磨損或 鑄造模具 劣化,毛邊尺寸增大。 現代機器人去毛邊單元 透過主動順應裝置來管理這一點——配備自適應力控制的主軸可以動態調整施加的壓力,在行業標準設備上的靈敏度通常可達 +/- 2 牛頓,從而確保無論毛刺的傳入變化如何,都能實現一致的斷邊。
檢測方法以確保邊緣品質一致
為了驗證自動化流程,鎖具製造商必須採用先進的計量技術。觸覺輪廓儀用於驗證內部滑動表面的表面粗糙度是否保持在規定的 0.8 µm 閾值以下。對於邊緣斷裂驗證,非接觸式光學比較儀和 3D 雷射掃描顯微鏡可提供高分辨率橫截面數據,從而確認自動化系統能夠一致地實現規定的 0.05 mm 至 0.20 mm 的邊緣半徑,且不會產生二次毛刺。
如何證明投資的合理性並選擇供應商
傳統上,自動化去毛邊系統的資本支出是透過直接人工成本抵銷來證明其合理性,但在競爭激烈的門鎖行業,財務決策者和財務長必須確保投資回報率的計算涵蓋品質收益、保固減少和合規性因素。
成本、品質、人工、保固、安全和合規性因素
隨著全球製造業勞動成本持續上漲,在許多地區,人工去毛邊的成本越來越高,令人難以負擔。假設在高工資市場進行單件成本分析,結果顯示,人工去毛邊處理一個複雜的鎖芯大約需要花費 1.20 美元,而優化後的機器人單元可以將成本降低到每個零件約 0.22 美元。然而,全面的財務分析也必須考慮隱性營運成本。這些成本包括持續的磨料補充、末端執行器 (EOAT) 的更換、新零件導入的編程人工成本以及重新校準停機時間。除了直接的人工和營運成本之外,自動化系統還能大幅減少重複性勞損 (RSI) 索賠,降低環境粉塵暴露,並確保符合嚴格的職業安全法規。
供應商能力可降低產品上市風險
選擇合適的整合合作夥伴可以降低產品上市風險。製造商應要求在最終確定設備採購前,使用實際生產零件進行全面的概念驗證 (PoC) 測試。供應商的關鍵能力包括本地整合支援、遠端診斷以及目標平均故障間隔時間 (MTBF) 超過 5,000 小時。提供可互換末端執行器 (EOAT) 的供應商還能提供適應未來鎖具設計所需的靈活性。
自動去毛邊專案的投資報酬率指標
當所有營運指標量化後,自動化去毛邊的財務優勢顯而易見,但需要注意的是,這些假設主要適用於大量生產的原始設備製造商 (OEM)。對於產品種類繁多、產量較低或客製化鎖具製造商而言,全面自動化可能無法實現可觀的投資回報率,而對於原型製作和小批量生產,手動方法通常仍然是最合適的選擇。然而,對於一級硬體供應商而言,實現 12 至 18 個月的投資回收期是一個常見的目標。
| 營運指標 | 假設手冊基線 | 自動系統估算 | 差異/財務影響 |
|---|---|---|---|
| 單位精加工成本 | 每件約 1.20 美元 | 每部分約 0.22 美元 | 預計直接成本降低 81%。 |
| 報廢/返工率 | 最高可達3.5% | 每年回收數千個零件 | |
| 吞吐量差異 | 高(取決於操作員) | 零(高度可重複) | 實現可預測的下游組裝 |
| 切換時間 | 15-20分鐘 | 不到 2 分鐘(以食譜計算) | 停機時間減少 90% |
最終,向自動化去毛邊製程的過渡不再只是製造過程中的戰術升級,而是現代高產量鎖俱生產商的戰略必然選擇。透過將合適的技術與嚴格的流程控制相結合,製造商可以消除人工操作的不一致性,滿足機電硬體的嚴格公差要求,並在快速發展的安防市場中獲得競爭優勢。
延伸閱讀:
重點總結
- 在實施自動去毛邊之前,應在工程圖上定義斷邊要求,例如 0.05 毫米至 0.20 毫米。
- 優先對內部運動部件進行自動去毛刺,因為接近 0.02 毫米的毛邊可能會幹擾智慧鎖馬達、感測器和齒輪傳動裝置。
- 當每個工廠的產量接近 50 萬至 100 萬件時,應使用自動化系統,因為人工精加工可能會成為主要的瓶頸。
- 目標是實現可重複、可測量的邊緣輪廓,以支援大批量門鎖製造中缺陷率低於 50 PPM 的目標。
- 去毛邊製程應與毛邊來源相匹配,因為沖壓、數控加工和壓鑄會產生不同類型的毛邊和邊緣狀況。
常見問題解答
為什麼去毛邊在門鎖製造上變得越來越重要?
智慧鎖將機械部件與馬達、感測器和齒輪傳動裝置結合在一起,因此無毛邊邊緣對於平穩運動、可靠性和低缺陷率至關重要。
領先的門鎖OEM廠商通常以多大的缺陷率為目標?
許多領先的製造商的目標是將缺陷率控制在 50 PPM 以下,但在高產量下,如果採用不一致的手工去毛刺,則很難實現這一目標。
哪些門鎖部件需要最精確的去毛邊處理?
黃銅鎖芯、CNC加工的鎖芯、沖壓鎖舌、不銹鋼鎖舌板、鋅合金壓鑄外殼和硬化鎖銷通常需要最高的去毛邊控制。
毛邊要小到什麼程度才會導致鎖具失效?
即使是 0.02 毫米大小的毛邊也會幹擾智慧鎖機構,例如卡住電動門栓或阻礙光學編碼器。
精密鎖具通常會採用什麼樣的折邊方式?
工程圖通常規定 0.05 毫米至 0.20 毫米的正倒角,以去除尖銳的毛刺,而不改變零件的功能幾何形狀。