


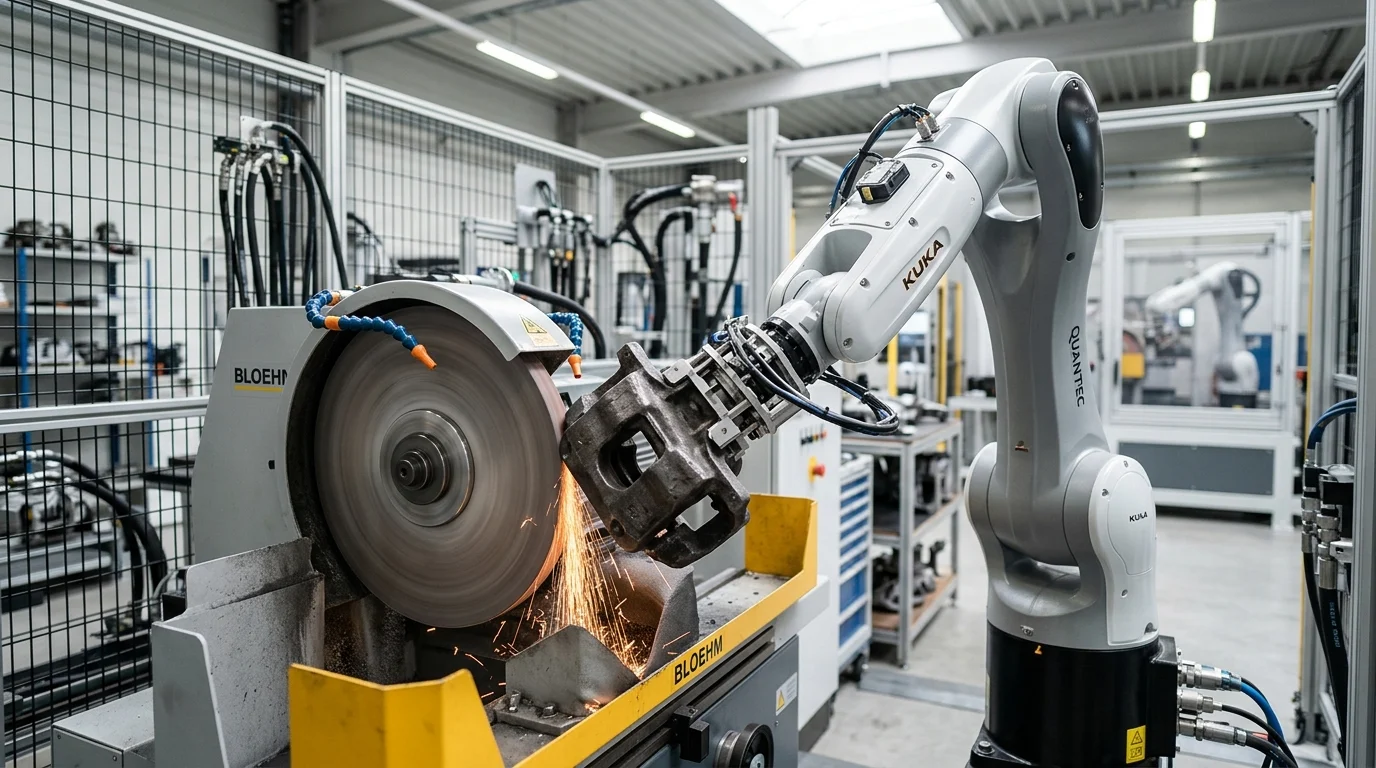
汽車供應商面臨提高精密加工速度、降低噪音、減少對稀缺熟練勞動力依賴的壓力。隨著電動車平台的擴展,齒輪、軸、殼體和傳動系統零件中的微小缺陷都可能導致可聽見的噪音、振動、報廢或保固風險。 自動研磨 機器人操作、數控、製程測量和連網軟體正逐漸成為一種切實可行的解決方案,它們可以將傳統的手動操作轉變為可重複的、數據驅動的生產單元。本文將闡述製造商為何現在進行投資,現代磨削自動化技術的定義,以及合適的系統如何提高整體設備效率 (OEE)、減少廢品並增強大批量汽車項目的品質一致性。
為什麼汽車零件研磨自動化是一項策略重點
汽車製造業正經歷著深刻的變革,這主要得益於動力系統的快速電氣化和對營運效率的不懈追求。在這轉變過程中,汽車零件磨削自動化已成為一級和二級供應商的核心策略。磨削製程傳統上是一項技術含量高、勞力密集的精加工工序,如今正透過自動化進行革新。 先進機器人技術 並採用數控技術進行集成,以滿足現代車輛架構的嚴格要求。
隨著內燃機逐漸被電動馬達取代,汽車零件的聲學和機械性能要求也顯著提高。自動化磨削是實現高產量、高精度加工的關鍵途徑之一,它將加工過程從依賴操作人員的技能轉變為高度可控、數據驅動的科學。
推動自動化的市場壓力
宏觀經濟因素的變化和嚴重的勞動力短缺極大地加速了汽車零件磨削自動化的進程。招募和留住熟練技工的成本飆升,在工業化程度較高的地區,精密加工產業的薪資漲幅往往達到每年兩位數。隨著資深技工的退休,如何彌補他們累積的關於砂輪特性和熱力學的知識變得越來越困難。
此外,向電動車 (EV) 的轉型也帶來了新的市場壓力。電動車動力系統需要近乎靜音運行,這就要求更高的幾何公差,而人工操作無法在大規模生產中可靠地滿足這項要求。由於沒有引擎噪音,任何由細微表面缺陷引起的齒輪嘯叫或振動都會立即被消費者察覺,迫使供應商升級其表面處理能力以保持競爭力。
汽車製造商的商業利益
實施 自動化研磨單元 為汽車製造商帶來立竿見影且可衡量的營運效益。最顯著的商業優勢在於生產指標的顯著穩定。根據應用情境的不同,製造商通常會發現,在人工操作模式下,設備綜合效率 (OEE) 通常為 55% 至 65%,而在全自動環境下,OEE 可能超過 85%。
減少廢料是另一個重要的財務驅動因素。在高價值汽車零件領域,研磨通常是經過大量上游加工和熱處理後的最後一道工序,因此報廢零件的成本極為高。自動化通常能將廢料率從行業平均的 3%–5% 降低到 1% 以下。透過遵循嚴格的品質管理體系,例如 ISO 9001 標準,可以有效降低廢料率。 ISO利用自動化技術的製造商可以保護其利潤率,同時顯著降低因表面光潔度或尺寸缺陷而導致代價高昂的 OEM 召回風險。
汽車零件研磨自動化包括哪些內容?
汽車零件磨削自動化並非只是在傳統機器上加裝一個機器人;它代表著一個整體的、整合的生態系統,旨在實現連續、高精度的材料去除。該生態系統涵蓋了: 磨床 它本身包括自動化物料搬運、流程計量以及協調整個週期的智慧軟體。
為了實現無縫的無人值守生產,這些系統必須與工廠車間網路無縫集成,提供關於機器運行狀況、砂輪磨損和零件尺寸的即時數據。該架構旨在最大限度地減少人為幹預,同時最大限度地提高主軸正常運行時間。
自動化研磨的關鍵技術
現代自動化研磨單元依賴多軸數控架構,並搭配六軸關節機器人或高速龍門式裝載機。此生態系中的一項關鍵技術是閉環回饋計量。該系統利用觸覺探針或光學感測器即時測量零件,使數控控制器能夠動態自動補償砂輪磨損,從而在不停止循環的情況下調整最終的火花拋光工序。
自動砂輪修整是另一項基礎技術。演算法會確定鑽石旋轉修整器在砂輪上運行的最佳週期,確保磨料基體保持鋒利,並顯著延長砂輪的整體壽命——有時甚至高達30%,具體取決於材料。此外,還整合了先進的冷卻液管理系統,可將高壓潤滑精確地輸送到研磨區域,防止工件熱損傷,從而最大限度地減少熱膨脹偏差,在最佳化配置下通常低於0.5微米。
最適合自動化的汽車零件
並非所有汽車零件都能從自動化中獲得相同的效益。大批量、高精度的旋轉零件是自動化的首選物件。 自動化研磨生態系統對於需要同時進行多軸插補的複雜幾何形狀,CNC 的可重複精度優勢最為顯著。 機器人搬運. 然而,值得注意的是,對於原型製作、小批量生產或混合型號生產而言,手動或半自動研磨可能仍然是最佳選擇,因為此時操作人員的靈活性比單純的產量需求更為重要。
由於電動車轉子軸、等速萬向接頭保持架、變速箱齒輪和引擎氣門對錶面光潔度和同心度要求極高,因此這些零件的加工高度自動化。下表概述了關鍵汽車零件磨削自動化的適用性和示例性規格。
| 汽車零件 | 典型的研磨操作 | 指示性目標公差(µm) | 自動化適用性 |
|---|---|---|---|
| 電動汽車轉子軸 | 外圓/圓柱磨削 | 非常高 | |
| 傳動齒輪 | 輪廓/齒輪磨削 | 高的 | |
| CV關節籠 | 球面/內徑磨削 | 高的 | |
| 引擎氣門 | 無心磨削 | 非常高 |
注意:目標公差僅供參考,實際公差會根據特定 OEM 要求和組件型號而有很大差異。
手動、半自動和全自動研磨的比較
評估向汽車零件研磨自動化轉型需要清楚地了解其與傳統手動和半自動方法的差異。工廠的最佳選擇很大程度取決於產量、零件複雜度、材料以及長期戰略目標。
手工研磨完全依賴人的技能來進行零件處理和製程控制,而自動化則將精度控制的責任從操作員轉移到機器的控制架構上,從根本上改變了生產車間的成本結構和產量潛力。
吞吐量、重複性和勞動力需求
三種不同研磨方法的產量和重複性差異顯著。手動研磨本身受限於操作人員的疲勞和操作時間,通常會導致循環時間難以預測,從而限制整體產量。重複性則因操作人員的經驗和技術而異,波動幅度很大。
半自動系統引入了數控 (CNC) 控制進行研磨循環,但仍依賴人工裝卸。這提高了零件間的重複性,但產量取決於人工操作節奏,需要操作員持續在場。全自動系統則擺脫了對人工操作的限制。透過使用配備雙夾爪末端執行器 (EOAT) 的機器人裝載機,裝卸時間可縮短至幾秒鐘。這最大限度地提高了主軸正常運行時間,並確保了循環時間的穩定性,從而實現了 8 至 12 小時輪班的連續無人值守生產。
品質和成本比較
從人工研磨到自動化研磨的轉變,意味著營運支出(OpEx)從高額投入轉變為高額初始資本支出(CapEx)。雖然人工設備的購買成本較低,但在高產量情況下,其在人工、重工和廢料方面的隱性成本會迅速累積。
全自動系統需要大量的初期投資,但能提供卓越的製程能力,並將對人工的依賴程度降至最低。下表列出了三種研磨方法的比較財務和品質指標。
| 生產方法 | 初始資本支出範圍範例(美元) | 製程能力(Cpk) | 直接勞動依賴性 | 示例性廢品率 |
|---|---|---|---|---|
| 手工研磨 | 50,000 美元 - 150,000 美元 | 嚴重/高 | 3.0% - 5.0% | |
| 半自動 | 150,000 美元 - 350,000 美元 | 1.33 - 1.67 | 緩和 | 1.0% - 2.5% |
| 全自動 | 40萬美元 - 85萬美元以上 | > 1.67 | 最低限度(監控) |
技術和品質要求
汽車產業在全球範圍內遵循一些最嚴格的品質管理框架,例如 IATF 16949。汽車零件研磨自動化系統不僅必須實現卓越的機械精度,還必須提供 OEM 客戶所需的強大的可追溯性和統計製程控制。
滿足這些技術要求需要將剛性工具機結構、先進的感測器整合和能夠每秒處理數千個數據點的複雜軟體相結合,以保持製程穩定性。
精密磨削的關鍵技術規格
汽車應用中的精密磨削以超精細的公差為特徵,幾乎不允許任何誤差。流體密封表面或高速軸承的表面粗糙度 (Ra) 要求通常介於 0.1 至 0.3 微米之間。任何偏差都可能導緻密封件過早失效或傳動系統中摩擦力過大。
此外,電動車馬達軸的幾何公差,例如圓度、圓柱度和跳動量,通常都有嚴格的規定,有時甚至精確到1.5至2.0微米。要在數十萬個零件上保持這些規格,需要聚合物-花崗岩工具機工作台的熱穩定性以及高端自動化數控系統固有的演算法補償功能。
檢驗、驗證和製程控制
自動化將檢測直接整合到製造單元中,以連續的數據驅動驗證取代了週期性的人工檢查。線上測量採用觸覺卡尺,在工件仍固定在主軸上時進行測量。這使得數控控制器能夠即時調整最終磨削工序,補償砂輪磨損或材料硬度的微小變化。
使用自動化座標測量機 (CMM) 或光學比較儀進行後處理檢測,可提供第二道獨立的驗證迴路。這種閉環架構確保製程能力指數 (Cpk) 始終高於嚴格的汽車產業基準值,例如 1.67。透過主動監控和糾正製程偏差,自動化單元可有效防止不合格零件進入下游供應鏈。
製造商應如何規劃和論證自動化
對於汽車製造商而言,投資汽車零件研磨自動化設備的決策必須基於穩健的財務模型和對工廠準備的客觀評估。策略規劃能夠降低實施風險,並確保資本支出與長期生產預測緊密契合。
如果沒有適當的理由和前期分析,製造商可能會將強大的技術部署到瓶頸環節,從而無法充分發揮系統的吞吐量潛力。
自動化準備度評估
在採購設備之前,製造商必須進行全面的零件族分析。自動化生產依賴標準化;識別具有相似幾何形狀的零件族可以最大限度地減少換型時間和模組化模具成本。通常,需要達到一定的年產量門檻(通常以每個零件族 10 萬至 15 萬件為例)才能充分證明專用自動化磨削單元的合理性,但具體數值會因零件的價值和複雜程度而異。
此外,各工廠還必須評估其實體和數位基礎設施。自動化單元需要高度穩定的電力品質、嚴格的溫濕度控制(以最大程度地減少零件和鑄件的熱膨脹)以及強大的數據網絡,用於機器間 (M2M) 通訊和集中式 ERP 整合。
總擁有成本和投資報酬率
計算自動化研磨的總擁有成本 (TCO) 遠遠超出最初 40 萬至 85 萬美元以上的資本支出 (CapEx) 的範疇。全面的投資報酬率 (ROI) 模型必須考慮耗材使用量的減少——例如,由於優化的感測器驅動修整循環,砂輪和鑽石修整器的磨損可能會減少 20% 至 30%——以及直接人工成本和廢料成本的大幅降低。
在受宏觀經濟和國際貿易動態影響的全球供應鏈中競爭時(例如,由諸如…等機構分析的那些動態), 世界銀行透過技術手段保持成本競爭力至關重要。一個設計合理、整合完善的自動化研磨單元通常可在18至36個月內實現完全投資回報,具體時間取決於應用場景和現有製程的成熟度。投資回收期過後,製造商還能受惠於單位生產成本的顯著降低、產能的提升以及抵禦未來勞動市場波動帶來的利潤保障。
重點總結
- 當人工 OEE 保持在 55%–65% 左右時,應評估研磨自動化,因為在適當的應用中,整合式機器人單元有可能將設備效率提高到 85% 以上。
- 優先考慮電動車傳動系統和齒輪部件的自動研磨,因為在低車廂噪音的情況下,較小的表面缺陷和振動源會造成更大的商業損失。
- 利用製程計量和輪轂磨損監測來減少後期廢品,優化後廢品率可從 3%–5% 降至 1% 以下。
- 將自動化視為一個完整的單元策略,而不是機器人附加元件,方法是將研磨機、搬運裝置、夾具、檢測設備和生產軟體整合在一起。
- 在自動化研磨程序中建立可追溯性和製程控制,以支援符合 ISO 9001 標準的品質體系,並降低 OEM 召回的風險。
常見問題解答
什麼是汽車零件研磨自動化?
它是將機器人搬運、數控研磨、過程測量和控制軟體整合在一起,以更少的人工幹預和更高的精度完成汽車零件的加工。
為什麼電動車零件對自動化研磨的需求不斷增長?
電動車比燃油汽車更安靜,因此齒輪嘯叫、振動和細微的表面缺陷更容易被察覺。自動化研磨有助於在大規模生產中保持更嚴格的公差。
自動化能將研磨生產率提高多少?
在合適的應用中,自動化研磨單元可以透過減少停機時間和穩定循環時間,將 OEE 從典型的手動基準 55%–65% 提高到 85% 以上。
機器人研磨能否降低廢品率?
是的。透過控制力、刀具路徑、砂輪磨損和檢測回饋,自動化可以將磨削廢品率從通常的 3%–5% 降低到優化生產環境中的 1% 以下。
自動化研磨單元包含哪些設備?
一個完整的單元可能包括磨床、機器人或龍門裝載機、夾具、數控系統、力順應系統、視覺或計量系統、除塵系統和生產監控軟體。