


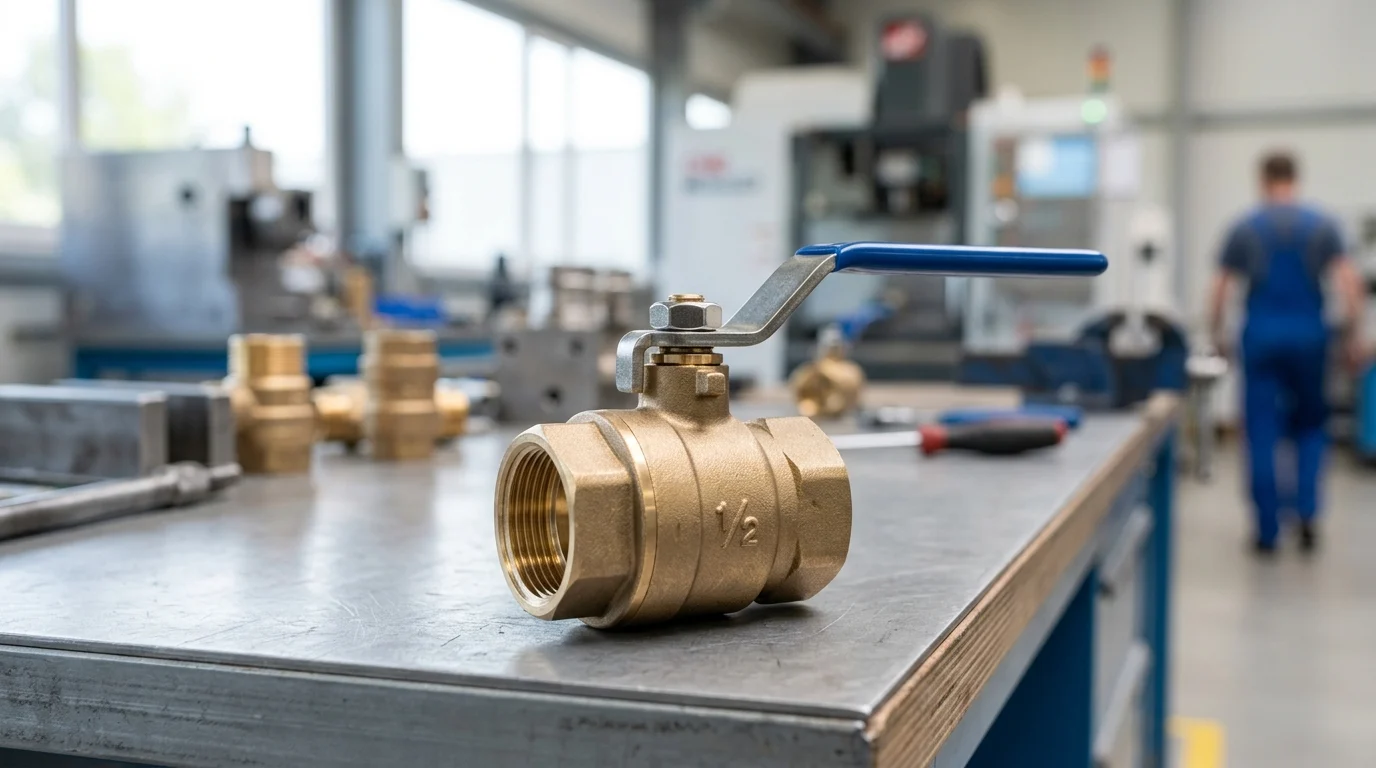
擴大黃銅閥門生產規模不僅僅是提高零件生產速度;它考驗的是每個鑄件、螺紋、密封件和耐壓組件能否每天數千次地滿足相同的規格要求。在管線、暖通空調和工業流體系統中,一個不合格的閥門就可能引發洩漏、保固索賠、專案延誤,甚至造成長期的聲譽損害。本文將探討製造商如何維護這些閥門的合格性。 規模化生產中閥門品質的一致性 透過嚴格的材料控制、精密加工、嚴格的檢驗流程、自動化生產以及劣質成本管理,企業能夠有效控制產品品質。對於採購團隊和OEM買家而言,了解這些系統有助於區分可靠的供應商和那些僅在價格上具有競爭力的供應商。
為什麼黃銅閥門製造品質至關重要
在全球流體控制產業,黃銅閥門是管道、暖通空調和工業應用中的關鍵零件,其設計使用壽命通常為10至20年。隨著住宅和商業基礎設施需求的增長,製造商面臨著在擴大生產規模的同時保持嚴格的公差和材料完整性的雙重挑戰。實現規模化生產中品質的一致性不僅僅是一個生產指標,更是決定流體處理系統運作安全性和使用壽命的根本要求。
採購團隊採購黃銅閥門時,實際上是在為自身產品線和設備的長期可靠性進行投資。由於製造過程中即使是微小的偏差都可能導致災難性的系統故障,因此,了解品質控制背後的方法論是行業利益相關者最關注的問題之一。
會議量增長和緊張的交付窗口
現代工業項目和零售分銷網絡的需求 大批量生產 在不犧牲精度的前提下,為了滿足全球供應鏈的需求,頂級工廠經常需要處理每月超過 50 萬件的訂單——這是高需求產品線先進可擴展性的標竿。為了實現這些目標,工廠必須優化生產週期,以適應通常為 30 至 45 天的緊迫交貨期。
生產規模的擴大需要原材料採購、自動化加工和快速組裝的無縫整合。如果工廠缺乏同步的品質控制機制,大批量生產的高速運轉很容易導致不合格品率的上升。舉例來說,在50萬件的生產週期中,缺陷率僅增加1%,就會產生5000件不合格品,造成發貨延遲並擾亂下游項目的進度。
降低成本、可靠性和品牌風險
採購的首要目標是降低成本,但採購人員必須同時保障產品可靠性並降低品牌風險。不一致的採購行為會帶來嚴重的財務後果。 黃銅閥門製造 劣質成本遠不止初始採購價格。如果管理不善,劣質成本(COPQ)可能占到採購總支出的5%到15%,其表現形式主要有兩方面:內部故障成本,例如工廠廢料和返工;以及外部現場故障成本,包括產品召回、保固索賠和大規模現場更換。考慮到逆向物流和更換人力成本,高外部缺陷率會顯著降低買方的利潤率。
此外,品牌聲譽對零件的可靠性高度敏感。即使只有一批閥門有缺陷,在標準工作壓力下發生洩漏,也可能對經銷商的市場地位造成永久性損害。因此,投資於採用嚴格且可擴展的品質管理系統的製造商,是降低財務風險、保護品牌資產的積極主動之舉。
黃銅閥門品質始終如一意味著什麼
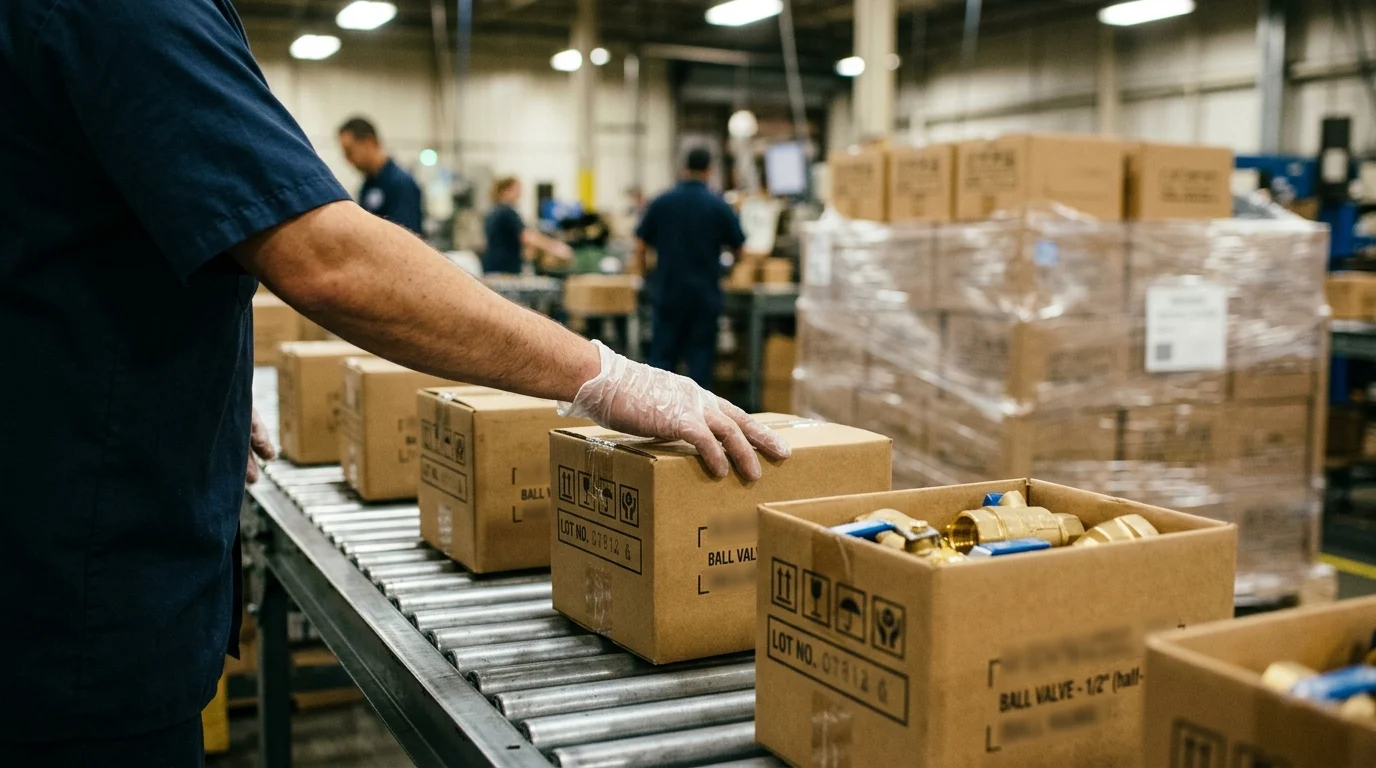
黃銅閥門製造的品質標準需要對產品運作環境有深入的技術理解。品質一致性意味著生產的第一百萬個閥門與第一個閥門性能完全相同,並嚴格符合機械和化學性能規範。這種一致性是透過對材料科學和尺寸工程的精細控制來實現的。
可靠閥門的關鍵品質要求
可靠的黃銅閥門必須能夠承受壓力波動、極端溫度和腐蝕性介質。關鍵的品質要求包括經過驗證的設計爆破壓力公差(通常針對特定的PN40等級工業應用,設計壓力超過40巴),以及在-20°C至120°C的溫度範圍內保持密封完整性的能力。然而,這些閾值會因閥門類型、壓力等級和密封材料的不同而顯著變化,這意味著它們不應被視為適用於所有產品的通用規範。
除了基本功能外,閥門還必須表現出低扭矩操作(對於標準住宅尺寸,通常需要 2 Nm 至 8 Nm 的驅動力),以確保最終用戶可以在數千次循環中平穩地驅動閥門,而不會出現閥桿卡滯或密封件劣化的情況。
材料成分和尺寸精度
優質閥門的基礎在於其材料構成。標準應用通常採用CW617N黃銅,這種材料兼具良好的加工性和機械強度。然而,由於CW617N含有鉛,因此在許多地區市場,其在飲用水應用中受到嚴格的監管限制。在腐蝕性水質條件下,則需要使用抗脫鋅(DZR)黃銅,例如CW602N,以防止結構劣化。
需要注意的是,DZR 和無鉛合規性是兩種不同的材料特性。雖然全球法規(例如美國的《安全飲用水法》或歐洲當地的管道規範)越來越多地要求飲用水系統使用無鉛黃銅(鉛含量低於 0.25%),但一些對水質要求極高的飲用水應用需要使用滿足 DZR 和無鉛合規性要求的高級合金。 兩個都 同時考慮DZR和無鉛標準。由於無鉛和DZR法規因地區而異,且會隨時間變化,買家必須核實當地現行法規,而不能僅依賴靜態的合金分類。
除了精確的材料成分外,尺寸精度也至關重要。壁厚必須保持均勻,以防止出現薄弱點;螺紋輪廓必須嚴格符合國際標準(例如 ISO 228 或 NPT),以確保連接處無洩漏。
關鍵品質指標對比
在評估黃銅閥門的品質一致性時,買家應比較決定其性能和合規性的關鍵材料指標。下表列出了製造中使用的標準黃銅合金及其相應的質量閾值:
| 材料等級 | 鉛(Pb)含量上限 | 典型抗拉強度 | 主要特徵 | 典型應用 |
|---|---|---|---|---|
| CW617N(標準型) | 1.5% - 2.5% | 約380-430兆帕 | 優異的加工性能 | 暖通空調系統,非飲用水 |
| CW602N (DZR) | 1.5% - 2.5% | 約320-360兆帕 | 抗脫鋅作用 | 高礦物質水系統 |
| CW724R(無鉛) | 約400-450兆帕 | 監理合規 | 飲用水 |
透過對這些指標進行基準測試,採購團隊可以確保所購買的閥門在冶金性能上符合目標市場的要求。採購人員還必須核實其特定應用是否需要雙重認證,例如無鉛DZR合金,而不是將這些類別視為互斥的。
製造商如何在生產過程中控製品質
將黃銅錠坯加工成精密流體控制裝置需要多道工序。大規模生產時,僅靠人工檢驗不足以保證品質。領先的製造商在生產的每個階段都實施高度可控的自動化流程,以消除變數並確保嚴格的重複性。
黃銅合金的選擇和來料檢驗
品質控制甚至在生產開始之前就開始了。優質製造商會對進廠的黃銅原料進行嚴格的光學發射光譜分析。這項測試驗證合金成分是否符合所需標準(例如,確認標準鍛造黃銅的銅含量精確在 57% 到 59% 之間)。
如果進料中含有過量的雜質,例如鐵(通常含量上限為0.3%)或錫,則會導致鍛件脆化或加工過程中刀具快速磨損。嚴格的進料檢驗流程會在不合格的原料進入生產流程之前將其隔離,從而防止大批量產品不合格。
鑄造、鍛造、機械加工、螺紋加工和組裝控制
核心 黃銅閥門生產 依賴熱鍛和精密加工。為了確保一致性,製造商控制幾個不同的工序:
- 熱鍛: 溫度控制至關重要;對於標準鍛造黃銅,坯料通常會加熱至700°C至800°C的精確溫度範圍內,但具體溫度會因合金的不同而有所差異。在最佳溫度範圍之外進行鍛造會導致微裂紋或型腔填充不完全。
- CNC加工: 鍛造完成後,電腦數控 (CNC) 加工中心會切割內部空腔並準備閥體。高階製造商會對其 CNC 工具機進行校準,以確保關鍵尺寸的公差可小至 ±0.01 毫米,同時閥座區域的表面粗糙度 (Ra) 目標值控制在 0.4 至 0.8 微米之間。保持如此嚴格的公差是高端製造的標誌,確保 PTFE 閥座和黃銅球等內部組件完美對齊。
- 螺紋加工和組裝: 螺紋輪廓按照嚴格的國際標準切割,然後進行自動化組裝,以確保平穩運行和長期防止洩漏。
提高重複性的工藝步驟
為了確保數十萬件產品的可重複性,工廠採用統計製程管制 (SPC)。有效的 SPC 不僅僅是貼個流程標籤,它還包括在控製圖上繪製關鍵尺寸,設定過程能力指數 (Cpk) 目標值達到 1.33 或更高(表明理論缺陷率低於百萬分之 64),並製定嚴格的反應規則。透過定期測量隨機樣本,操作人員可以檢測刀具磨損情況,並在尺寸超出公差範圍之前調整工具機偏移量。
此外,整合 自動化裝配線 減少人為錯誤。自動化工作站對閥蓋施加精確的扭力規格,並利用機械手臂插入 O 形圈,而不會扭曲或損壞彈性體,從而大幅提高一次合格率,達到行業基準的 98% 或更高。
測試、合規性和可追溯性
一套穩健的生產流程必須透過全面的測試和合規性驗證來證明其有效性。可追溯性和完善的品質記錄能夠確保每一批黃銅閥門都符合製造商的內部標準和外部監管要求。
壓力、洩漏、扭力和尺寸測試
對於任何流體控制裝置而言,最關鍵的驗證是其耐壓性。製造商通常會對完全組裝好的閥門進行 100% 線上測試。大批量生產線採用自動壓力衰減感測器,通常使用空氣對閥門加壓(例如,6 至 10 巴)。 標準低壓閥為了偵測微洩漏(通常定義為在 10 至 15 秒週期內壓力下降超過 0.1 bar),無需降低生產線速度。然而,需要注意的是,管路壓力衰減參數和液壓爆破測試規程會因閥門壓力等級、尺寸和適用的設計標準而顯著不同;它們並非一成不變的閾值。此外,對於小批量生產或特定的目視檢查,可以將閥門浸入水中進行傳統的氣泡測試。
對於高壓工業應用,每個批次都會抽取統計樣本進行液壓爆破測試。雖然PN40閥門的設計公差超過40巴,但通常會在標準測試壓力下(例如,特定PN25或PN20壓力等級的閥門為25巴)進行常規批次驗證,以確認其結構完整性。此外,還會進行扭力測試,以確保操作手柄在規定的力範圍內移動,從而確認內部密封件既不會過鬆(導致洩漏),也不會過緊(導致過早磨損)。
標準、認證和品質記錄
遵守國際標準是現代製造業不可或缺的一部分。工廠必須維持嚴格的品質管理體系,通常需要與國際標準保持一致。 ISO 9001 遵循各項原則,以確保持續改進和標準化操作程序。
根據目標市場的不同,閥門還必須具備特定的產品認證,例如歐洲建築管網的 EN 13828 認證或北美飲用水系統的 NSF/ANSI 61 認證。維護完整的品質記錄,包括材料測試報告 (MTR) 和批次測試數據,可確保從黃銅錠到最終包裝產品的全程可追溯性。
過程檢驗與最終檢驗
有效的品質保證依賴於過程檢驗和最終檢驗之間的平衡。過程檢驗直接在生產車間進行,在加工完成後立即識別尺寸偏差。這可以防止缺陷零件被賦予額外的價值。
相反,最終檢驗是將成品與可接受品質限值 (AQL) 標準進行比較。黃銅閥門的標準基準是:主要缺陷的 AQL 為 1.5,次要缺陷的 AQL 為 4.0,這表示如果發現的嚴重缺陷數量超過統計上可接受的範圍,則該批次產品將被拒絕。這種雙層檢驗方法確保只有合格的產品才能裝入運輸容器中。
買家應如何評估黃銅閥門製造商
選擇合適的黃銅閥門製造商是一項戰略決策,它關係到產品安全、供應鏈穩定性以及整體盈利能力。買家必須超越初步報價,對供應商的營運能力、品質文化和歷史績效指標進行全面評估。
工廠能力、品質系統和缺陷指標
全面的工廠審核對於驗證製造商的真實能力至關重要。買家應評估工廠的生產能力、自動化程度以及測試實驗室的先進程度。了解供應商的最小訂貨量 (MOQ)——例如,定制黃銅閥門的最小訂貨量可能在 3,000 到 5,000 件之間——有助於確定其規模是否符合買家的採購策略。
此外,評估缺陷指標至關重要。買家應索取首次合格率和客戶退貨率的歷史數據,尋找現場故障率低於百萬分之五百 (PPM) 的合作夥伴。
重點總結
- 選擇擁有成熟品質系統的黃銅閥門供應商,因為閥門通常需要可靠運行 10 到 20 年。
- 在接受 30 至 45 天的交貨承諾之前,請確認製造商能夠協調材料採購、加工、組裝和檢驗。
- 將小幅缺陷率上升視為重大風險,因為 50 萬件訂單中 1% 的缺陷率上升會導致 5,000 個不合格零件。
- 要評估總擁有成本,而不僅僅是單價,因為管理不善造成的品質問題可能會消耗採購支出的 5% 到 15%。
- 優先選擇採用自動化、可重複流程和有記錄的測試方法的製造商,以保障可靠性、交付進度和品牌聲譽。
常見問題解答
為什麼品質控制在黃銅閥門製造中如此重要?
黃銅閥門在管道、暖通空調和工業系統中通常可運作10至20年。材料、加工或密封表面的微小缺陷都可能導致洩漏、壓力失效、保固索賠和品牌損害。
製造商如何在大量生產中保持品質?
它們結合了可控的原材料採購、自動化加工、流程檢驗、標準化組裝和最終壓力測試。當月產量達到數十萬個閥門時,可擴展的系統至關重要。
如果在大規模生產過程中缺陷率上升會發生什麼事?
即使在50萬件的訂單中,缺陷率僅增加1%,也會導致5,000個不合格閥門。這會延誤出貨、增加返工、擾亂客戶項目,並提高採購總成本。
買家在選擇黃銅閥門製造商時應該評估哪些因素?
買家應仔細審查材料可追溯性、加工精度、測試程序、生產能力、交貨可靠性和品質文件。最低的單價未必是最低的總成本。
閥門品質差會如何影響採購成本?
品質低劣會導致廢料、返工、保固索賠、退貨和現場更換成本增加。如果管理不善,品質低劣造成的成本可能佔採購總支出的 5% 到 15%。